EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Conas a dhéantar an painéal cosanta radaíochta tungstain a mhonarú?
Braitheann déantúsaíocht painéil chosanta radaíochta tungstain go príomha ar an bpróiseas miotalóireacht phúdair (an modh is aibí agus a úsáidtear go forleathan). Is iad seo a leanas na céimeanna mionsonraithe:
Próiseas Príomhshrutha: Miotalóireacht Púdar
Tá an próiseas seo oiriúnach le haghaidh táirgeadh mais painéil chosanta radaíochta tungstain árasán, mórmhéide, nó cruth caighdeánach, le buntáistí a bhaineann le cáilíocht chobhsaí agus ar chostas íseal.
Ullmhú & Meascadh Púdar
Roghnú amhábhar: Úsáid púdar tungstain ard-íonachta (íonachta ≥99.9%) mar phríomhábhar, agus cuir púdair eilimint chóimhiotalach (nicil, iarann, nó copar) i gcion 3%-15%. Feidhmíonn nicil agus iarann mar cheangail chun airíonna meicniúla agus machinability an phainéil a fheabhsú; do chásanna cosanta radaíochta neodrón, is féidir púdar bórón a chur leis chun cumas ionsúcháin neodrón a fheabhsú.
Meascadh aonfhoirmeach: Cuir an púdar measctha isteach i meascthóir ard-éifeachtúlachta, agus cuir méid beag ceanglóra orgánach (m.sh., pairifín) leis chun feidhmíocht nascáil na gcáithníní púdar a fheabhsú. Measc ar feadh 2-4 uair an chloig faoi bhfolús nó cosanta gáis támh chun dáileadh aonfhoirmeach gach comhpháirt a chinntiú.
Mhúnlú
Fáscadh isostatach fuar (CIP): Is é seo an croíchéim mhúnlú do phainéil mhóra. Cuir an púdar measctha isteach i múnla solúbtha (m.sh., múnla rubair), agus é a chur i bpreas fuar isostatach. Cuir brú ard (100-300 MPa) i bhfeidhm go haonfhoirmeach i ngach treo chun painéal a fhoirmiú bán leis an méid riachtanach agus an dlús tosaigh (dlús coibhneasta ≥60%).
Die pressing: I gcás painéil bheaga nó tanaí, bain úsáid as múnla miotail docht le haghaidh múnlú comhbhrú díreach, atá níos éifeachtaí ach atá oiriúnach do chruthanna simplí.
Sintéiriú
Cuir an bán brúite i bhfoirnéis shintéirithe atmaisféar hidrigine (úsáidtear hidrigin chun ocsaídiú púdar tungstain a chosc). Ardaigh an teocht go 1400–1600°C ag ráta téimh rialaithe, agus coinnigh te ar feadh 2-6 uair an chloig.
Le linn shintéirithe, luainíonn an ceanglóra, agus déantar idirleathadh agus nascáil adamhach ar na cáithníní púdair, agus an dlús a bhaint amach. Is féidir le dlús coibhneasta an fholamh deiridh 95%-99% a bhaint amach, rud a chomhlíonann riachtanais feidhmíochta sciath radaíochta.
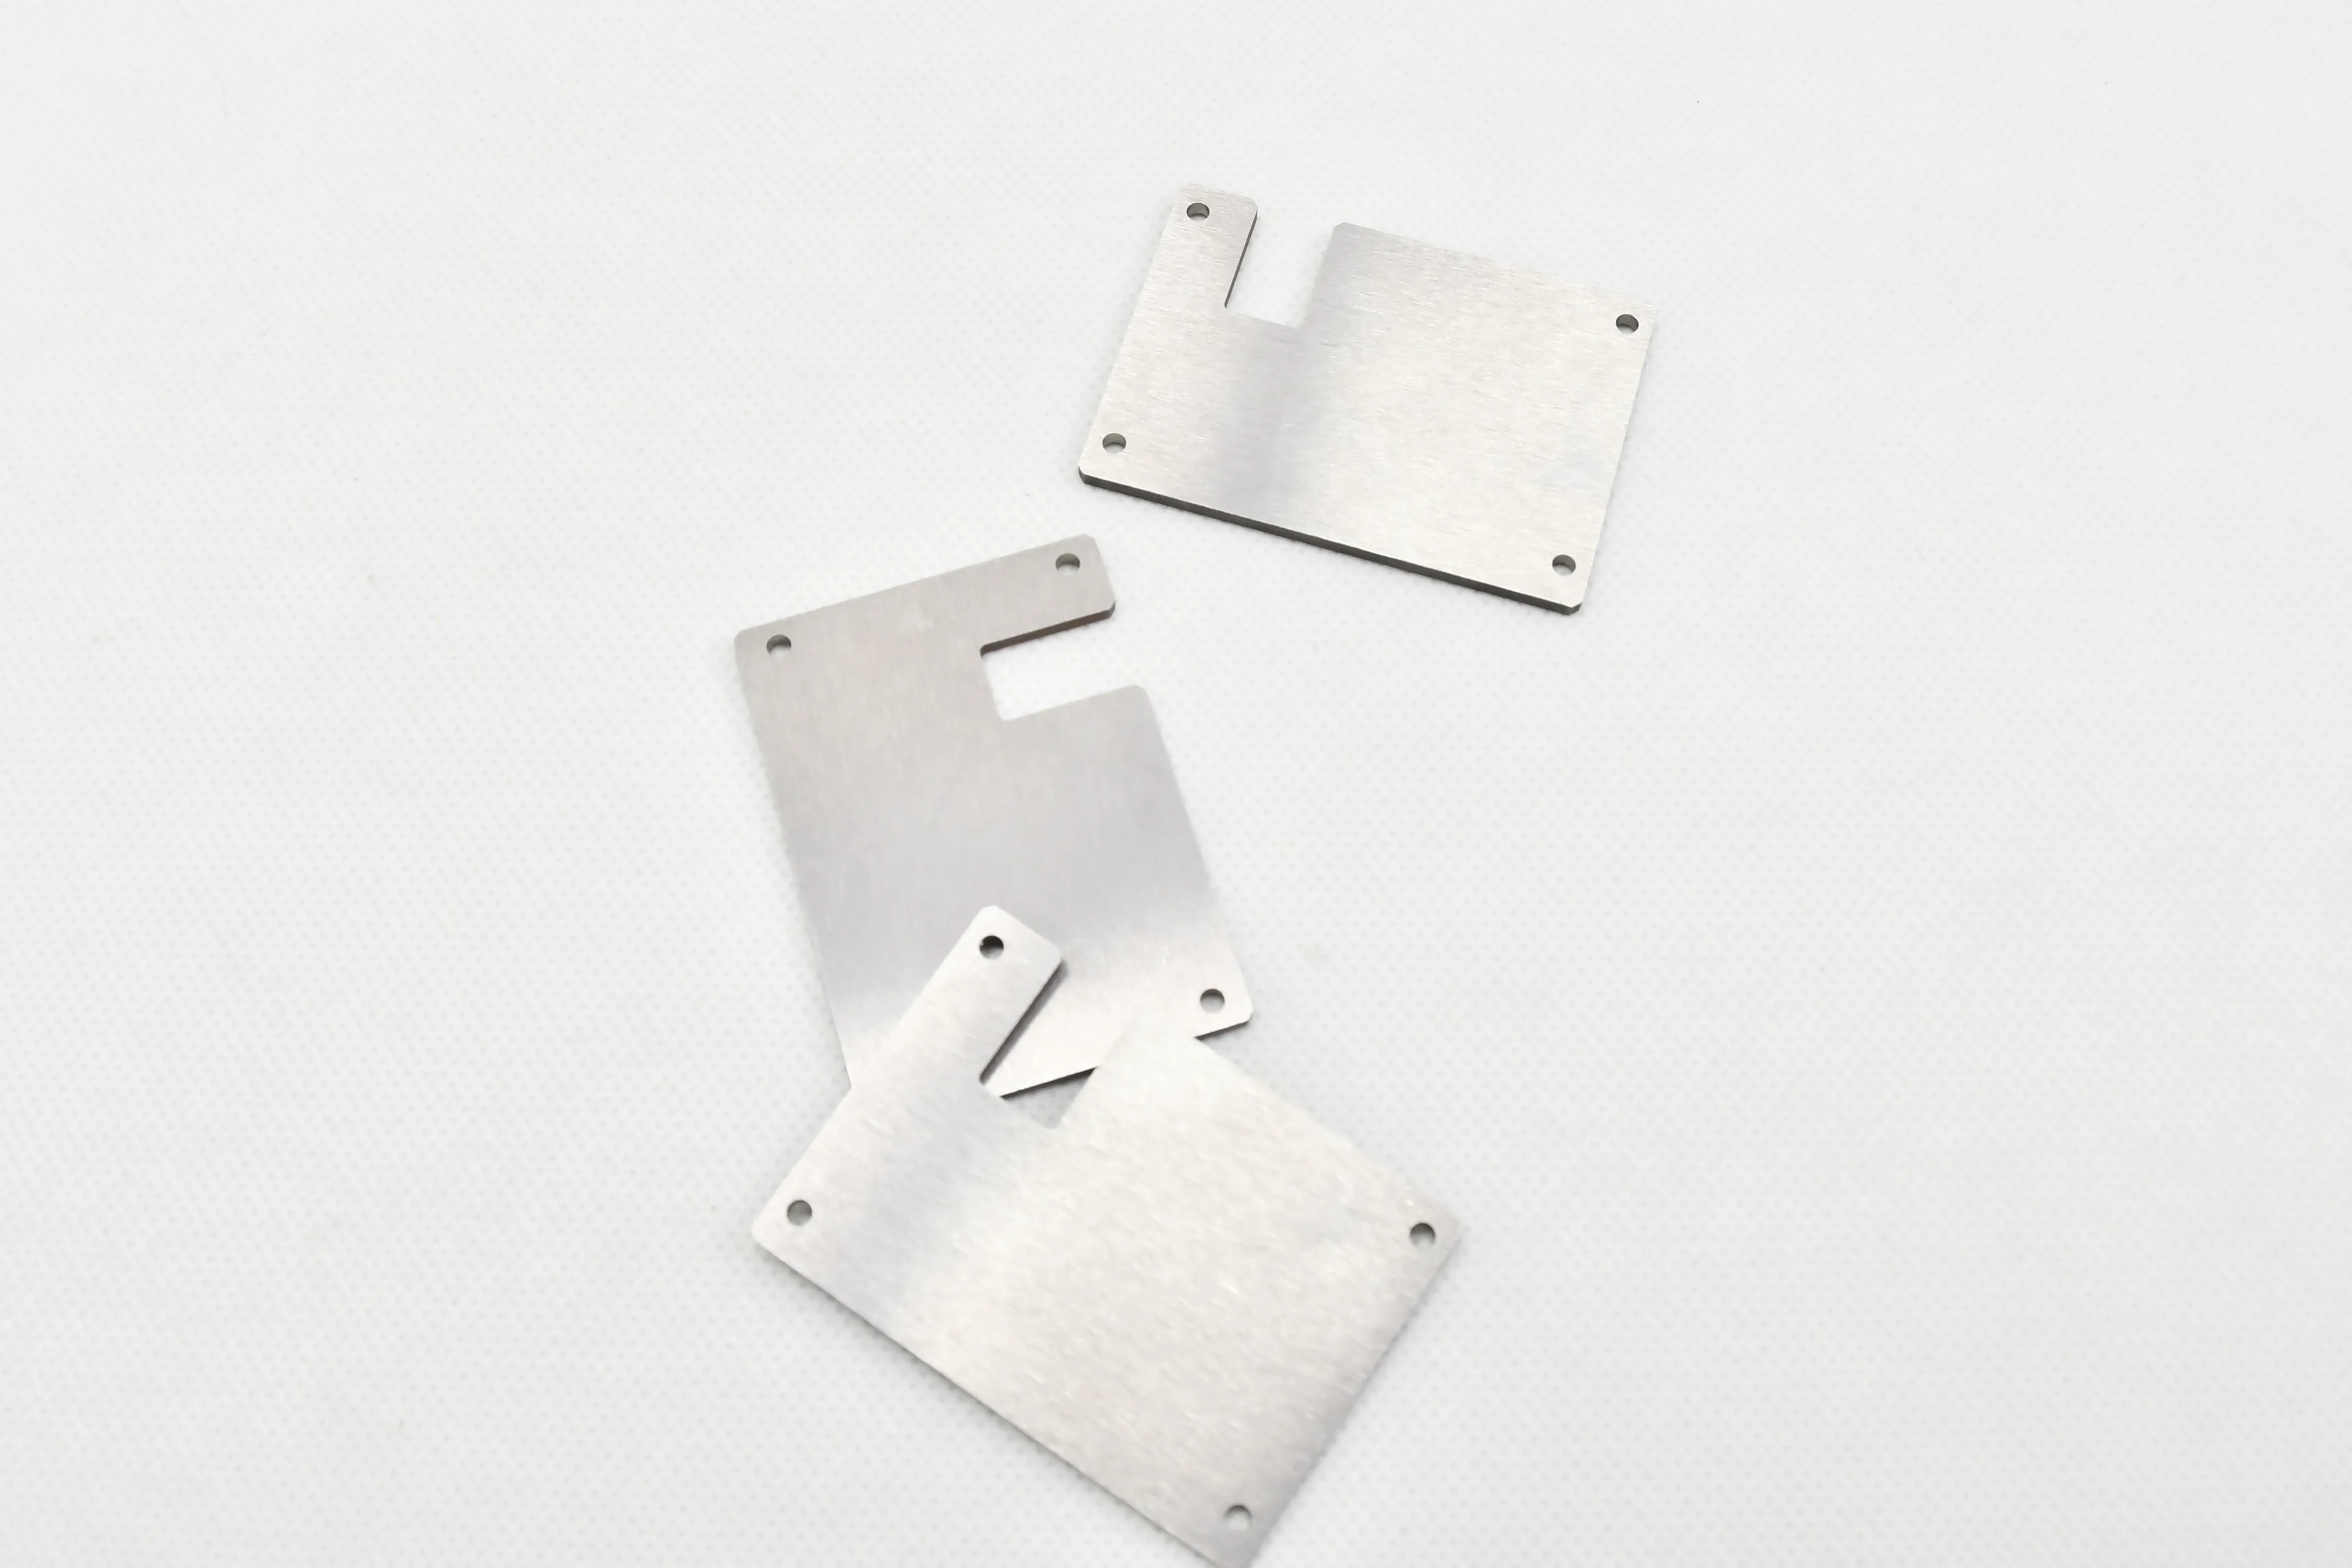
Meaisínithe beachtais
Bain úsáid as meaisíní gearrtha CNC, meilte, agus meaisíní druileála chun an bán sintéaraithe a phróiseáil. Is í an eochair ná caoinfhulaingt tiús (± 0.1 mm) agus maoile an phainéil a rialú, agus poill suiteála, grooves, nó chamfers imeall a phróiseáil de réir líníochtaí an chustaiméara.
Maidir le painéil is gá a chur le chéile i dtrealamh sciath, cinntíonn meaisínithe beachtas cruinneas meaitseála an struchtúir nasc.
Cóireáil Dromchla
Cóireáil frith-chreimeadh: Déan leictreaphlátála (níicilphlátáil, plating since) nó pasivation ar dhromchla an phainéil chun friotaíocht creimeadh a fheabhsú agus ocsaídiú a chosc i dtimpeallachtaí tais.
Snasú dromchla: I gcás painéil a úsáidtear i gcásanna trealaimh leighis nó cruinneas, snas an dromchla chun garbh an dromchla a laghdú (Ra ≤0.8 μm) agus feabhas a chur ar cháilíocht an chuma.
Cigireacht Cáilíochta
Táscairí feidhmíochta lárnacha tástála: dlús (16.5–18.5 g/cm³), éifeachtúlacht sciath radaíochta (ráta maolaithe X-gha/γ-gha tástála), lamháltas tríthoiseach, agus neart meicniúil.
Brath sceite a dhéanamh le haghaidh feidhmeanna tionscail núicléach chun a chinntiú nach bhfuil aon rioscaí sceite radaíochta ann.